


Dịch vụ hàn téc nước inox tại nhà
Hàn Téc Nước Inox: Quy Trình, Kỹ Thuật Và Những Lưu Ý Quan Trọng
Téc nước inox (bồn nước inox) là thiết bị chứa nước phổ biến trong nhà ở, nhà xưởng và công trình nhờ độ bền cao, chống gỉ tốt và an toàn cho nước sinh hoạt. Chất lượng của một chiếc téc phụ thuộc rất lớn vào công đoạn hàn: mối hàn tốt giúp téc kín, bền và không bị gỉ, còn mối hàn kém có thể gây rò rỉ, ố vàng và giảm tuổi thọ chỉ sau thời gian ngắn.
Bài viết này giúp bạn hiểu hàn téc nước inox là gì, các phương pháp hàn phổ biến, quy trình thực hiện, cách kiểm tra chất lượng và những lỗi cần tránh, dù bạn là người mua téc hay cần sửa chữa, gia công.
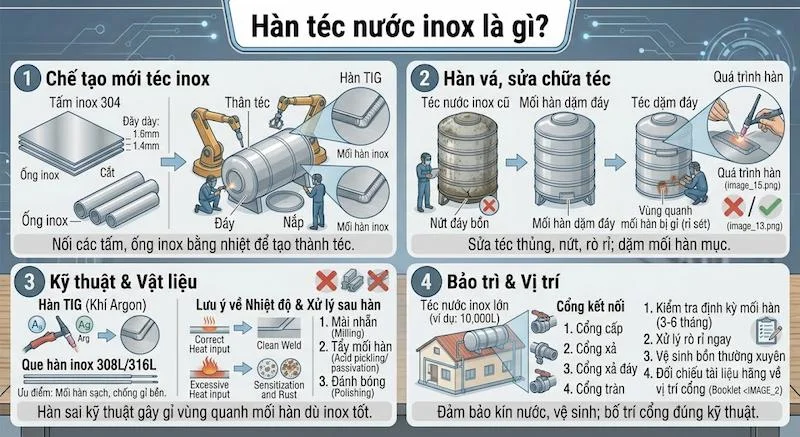
Hàn téc nước inox là gì?
Hàn téc inox là quá trình nối các tấm hoặc ống inox với nhau bằng nhiệt để tạo thành thân téc, đáy, nắp và các cổng kết nối. Công việc này gồm cả chế tạo téc mới và hàn vá, sửa chữa téc bị thủng, nứt hoặc rò rỉ.
Cần lưu ý, inox không hàn giống thép thường. Nhiệt độ hàn, vật liệu hàn và cách xử lý sau hàn đều ảnh hưởng trực tiếp đến khả năng chống ăn mòn của mối hàn. Hàn sai kỹ thuật có thể khiến vùng quanh mối hàn bị gỉ dù vật liệu gốc là inox chất lượng tốt.
Vật liệu inox thường dùng cho téc nước
Inox 304: Phổ biến nhất, chống ăn mòn tốt, an toàn cho nước sinh hoạt. Phù hợp đa số téc nước gia đình và công trình.
Inox 316: Chống ăn mòn mạnh hơn, dùng cho nước nhiễm mặn, nước có hóa chất hoặc môi trường ven biển. Giá cao hơn.
Inox 201: Giá rẻ nhưng chống ăn mòn kém hơn, dễ ố gỉ trong môi trường ẩm. Không nên dùng cho téc chứa nước lâu dài.
Cần chọn đúng mác inox và dùng que hàn hoặc dây hàn tương thích với mác đó để mối hàn có khả năng chống ăn mòn tương đương vật liệu gốc.
Các phương pháp hàn téc nước inox phổ biến
Hàn TIG (hàn hồ quang tungsten, khí bảo vệ): Cho mối hàn đẹp, sạch, ít bắn tóe và kiểm soát nhiệt tốt. Đây là phương pháp được ưu tiên cho téc nước, đặc biệt với tấm mỏng và các mối hàn cần kín tuyệt đối.
Hàn MIG: Tốc độ nhanh hơn TIG, phù hợp tấm dày hơn hoặc sản xuất số lượng lớn. Mối hàn cần được xử lý bề mặt kỹ hơn.
Hàn que (hàn hồ quang tay): Ít dùng cho téc mỏng vì dễ cháy thủng và bắn tóe nhiều, thường chỉ dùng cho chi tiết dày hoặc sửa chữa thô.
Hàn plasma và hàn laser: Dùng trong sản xuất công nghiệp quy mô lớn, cho độ chính xác cao nhưng chi phí thiết bị lớn.
Với téc nước dân dụng, hàn TIG kết hợp khí bảo vệ argon là lựa chọn phổ biến và đáng tin cậy.
Quy trình hàn téc nước inox cơ bản
Bước 1: Chuẩn bị vật liệu và bản vẽ
Xác định kích thước, dung tích, độ dày tấm inox, vị trí các cổng vào, ra, xả đáy, nắp. Cắt tấm theo bản vẽ, mài sạch mép cắt để mối ghép khít.
Bước 2: Làm sạch bề mặt
Loại bỏ dầu mỡ, bụi và tạp chất ở khu vực hàn bằng dung môi phù hợp. Dùng dụng cụ chuyên dùng cho inox, tránh dùng chung bàn chải hoặc đá mài đã dùng cho thép carbon vì có thể gây nhiễm bẩn bề mặt.
Bước 3: Gá và định vị
Cố định các tấm bằng đồ gá hoặc hàn đính ở nhiều điểm để tránh biến dạng khi gia nhiệt. Kiểm tra độ khít, độ thẳng và kích thước trước khi hàn chính thức.
Bước 4: Hàn các mối chính
Hàn thân téc, đáy và nắp theo trình tự hợp lý để cân bằng nhiệt, tránh cong vênh. Giữ cường độ dòng điện và tốc độ hàn ổn định, dùng khí bảo vệ đầy đủ để mối hàn không bị oxy hóa.
Bước 5: Hàn các cổng và phụ kiện
Hàn các đầu nối, cổng vào ra, cổng xả, giá đỡ. Các vị trí này dễ rò rỉ nên cần hàn kín và kiểm tra kỹ.
Bước 6: Xử lý sau hàn
Mài nhẹ, đánh bóng mối hàn và làm sạch vùng bị ố do nhiệt. Với téc chứa nước, bước tẩy và thụ động hóa bề mặt giúp khôi phục lớp bảo vệ chống gỉ của inox.
Bước 7: Thử kín và nghiệm thu
Kiểm tra rò rỉ bằng cách đổ đầy nước và quan sát, hoặc thử áp theo phương pháp phù hợp. Kiểm tra bằng mắt toàn bộ mối hàn, đảm bảo không có lỗ, nứt hoặc rỗ khí.
Hàn vá và sửa chữa téc nước inox bị thủng
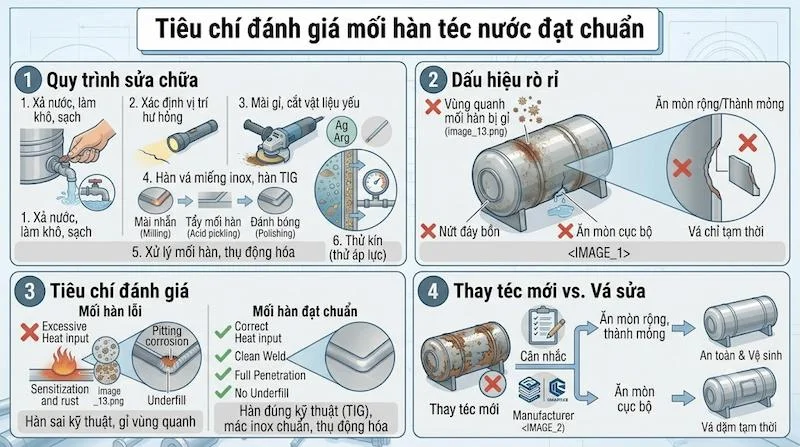
Téc inox có thể bị thủng, nứt hoặc rò rỉ do ăn mòn cục bộ, va đập hoặc mối hàn cũ xuống cấp. Quy trình sửa chữa thường gồm:
Xả hết nước, làm khô và làm sạch khu vực cần sửa.
Xác định chính xác vị trí và phạm vi hư hỏng.
Mài sạch lớp ố gỉ, cắt bỏ phần vật liệu đã suy yếu nếu cần.
Hàn vá bằng miếng inox cùng mác, dùng hàn TIG để đảm bảo kín.
Xử lý bề mặt mối hàn, vệ sinh và thụ động hóa.
Thử kín trước khi đưa vào sử dụng.
Lưu ý quan trọng: nếu téc bị ăn mòn rộng, thành mỏng hoặc dùng inox kém chất lượng, việc vá chỉ có tác dụng tạm thời. Khi đó nên cân nhắc thay téc mới để đảm bảo an toàn và vệ sinh.
Tiêu chí đánh giá mối hàn téc nước đạt chuẩn
Mối hàn đều, liên tục: Không đứt đoạn, không rỗ, không lõm sâu.
Không nứt, không cháy thủng: Kiểm tra kỹ ở các góc và điểm giao.
Màu sắc mối hàn hợp lý: Màu bạc hoặc vàng nhạt là chấp nhận được; màu xanh đậm, nâu hoặc đen cho thấy quá nhiệt hoặc thiếu khí bảo vệ.
Bề mặt sạch, không bắn tóe: Hạt kim loại bắn tóe dễ bám bẩn và gỉ.
Kín nước: Qua thử nước hoặc thử áp không rò rỉ.
Không biến dạng: Thân téc phẳng, đúng kích thước.
Cách chọn đơn vị gia công, hàn téc inox
Kiểm tra chất liệu. Yêu cầu rõ mác inox, độ dày tấm và có chứng nhận vật liệu nếu cần.
Xem tay nghề thợ và sản phẩm mẫu. Quan sát mối hàn của các sản phẩm đã làm.
Hỏi phương pháp hàn. Ưu tiên hàn TIG có khí bảo vệ cho téc nước.
Hỏi quy trình xử lý sau hàn. Có đánh bóng, tẩy và thụ động hóa mối hàn hay không.
Chính sách bảo hành. Cam kết thời gian bảo hành mối hàn và xử lý khi rò rỉ.
Báo giá minh bạch. Giá rõ theo dung tích, độ dày, mác inox và chi phí lắp đặt.
Tham khảo đánh giá khách hàng. Công trình đã thực hiện và phản hồi thực tế.
Lưu ý an toàn khi hàn
Hàn trong không gian thoáng hoặc có hút khói, vì khói hàn inox có thể độc hại.
Trang bị đầy đủ kính hàn, găng tay, quần áo bảo hộ.
Xả sạch và làm khô téc trước khi hàn, đặc biệt không hàn khi trong téc còn hơi hoặc chất dễ cháy.
Kiểm tra thiết bị điện, dây dẫn và khí bảo vệ trước khi làm việc.
Với téc cũ từng chứa hóa chất, cần súc rửa và kiểm tra an toàn kỹ trước khi hàn.
Những sai lầm thường gặp
Dùng sai mác inox hoặc que hàn: Mối hàn kém chống ăn mòn, dễ gỉ.
Hàn quá nhiệt: Làm cháy, đổi màu, giảm khả năng chống gỉ vùng quanh mối hàn.
Thiếu khí bảo vệ: Mối hàn bị oxy hóa, rỗ và giòn.
Dùng dụng cụ nhiễm thép carbon: Gây gỉ bề mặt inox.
Bỏ qua xử lý sau hàn: Mối hàn dễ ố vàng và gỉ theo thời gian.
Không thử kín: Đưa vào sử dụng khi còn rò rỉ ẩn.
Chọn theo giá rẻ nhất: Dễ gặp inox kém chuẩn và tay nghề yếu.
Vá téc ăn mòn nặng: Hiệu quả thấp, hỏng lại nhanh.
Câu hỏi thường gặp (FAQ)
Hàn téc nước inox bằng phương pháp nào tốt nhất?
Hàn TIG với khí bảo vệ argon thường được ưu tiên vì mối hàn kín, sạch và đẹp, phù hợp tấm inox mỏng của téc nước.
Téc nước inox bị thủng có hàn vá được không?
Được, nếu hư hỏng nhỏ và vật liệu xung quanh còn tốt. Nếu téc bị ăn mòn rộng hoặc thành đã mỏng thì nên cân nhắc thay mới.
Vì sao mối hàn inox bị gỉ hoặc ố vàng?
Thường do hàn quá nhiệt, thiếu khí bảo vệ, dùng que hàn không phù hợp hoặc không xử lý bề mặt sau hàn.
Có cần xử lý mối hàn sau khi hàn không?
Nên có. Đánh bóng, tẩy và thụ động hóa giúp khôi phục lớp chống gỉ và giữ mối hàn bền, sạch.
Nên chọn téc inox 304 hay 201?
Nên chọn 304 cho téc nước vì chống ăn mòn tốt và bền. Inox 201 giá rẻ nhưng dễ ố gỉ trong môi trường ẩm.
Kết luận
Hàn téc inox là công đoạn quyết định độ kín, độ bền và vệ sinh của téc. Để có mối hàn đạt chuẩn, cần chọn đúng mác inox, dùng vật liệu hàn tương thích, áp dụng phương pháp hàn phù hợp như TIG, đồng thời xử lý bề mặt sau hàn và thử kín cẩn thận hàn téc nước inox.
Bài viết liên quan
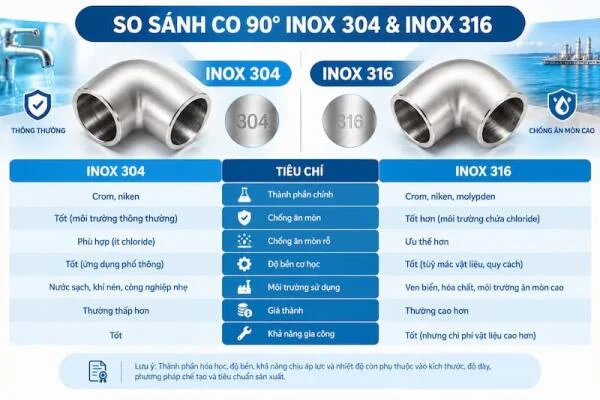
Phân biệt co 90 độ inox 304 và inox 316: Nên chọn loại nào?
Co 90 độ inox là phụ kiện đường ống được sử dụng phổ biến trong các hệ thống cấp thoát nước, khí ...
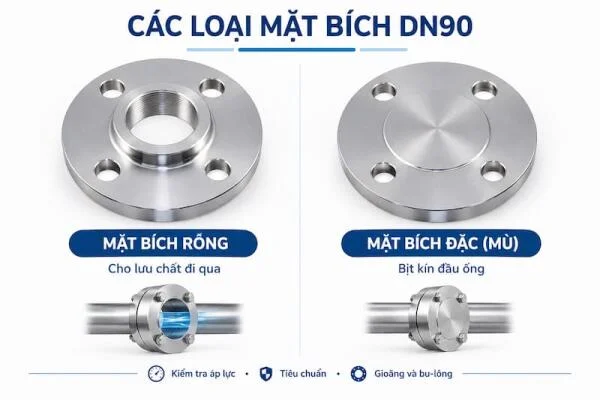
Mặt bích DN90 inox 304: Đặc điểm, ưu điểm và ứng dụng
Bích 90 là gì? Mặt bích inox 304 DN90 là phụ kiện đường ống được sử dụng trong nhiều hệ thống cấp ...
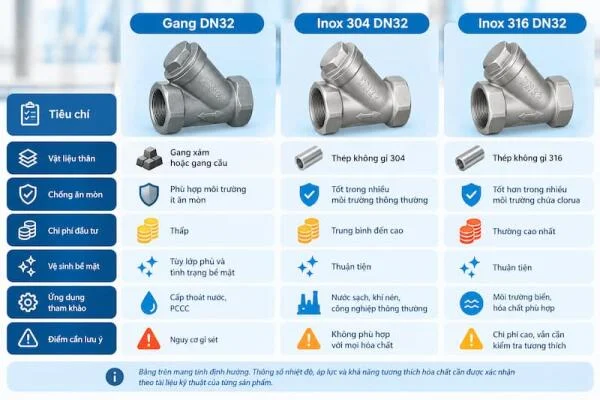
So sánh y lọc DN32 inox 304, inox 316 và gang
Y lọc DN32 là phụ kiện đường ống được sử dụng phổ biến trong các hệ thống cấp nước, khí nén, hơi ...
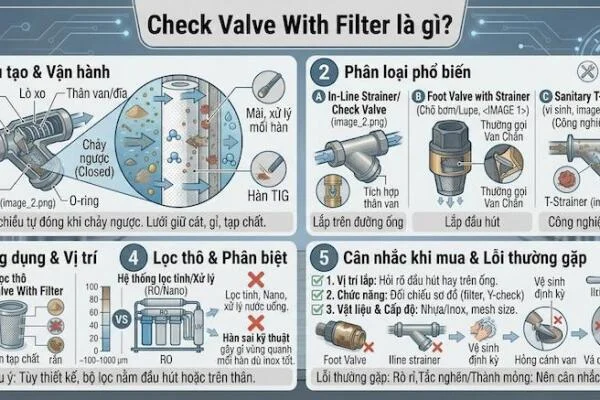
Ứng dụng Check valve with filter
Ứng Dụng Của Check Valve With Filter Trong Hệ Thống Nước Gia Đình Và Công Nghiệp Trong hệ thống cấp ...
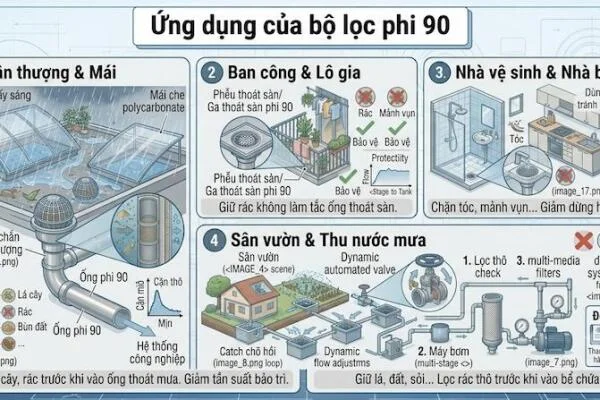
Cấu tạo của bộ lọc rác phi 90
Cấu Tạo Và Nguyên Lý Hoạt Động Của Bộ Lọc Rác Phi 90 (Ø90mm) Trong hệ thống thoát nước mưa, thoát ...
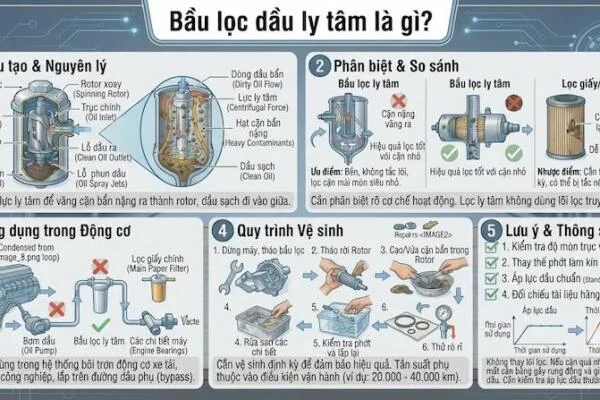
Cấu tạo của bầu lọc dầu ly tâm
Cấu Tạo Và Nguyên Lý Hoạt Động Của Bầu Lọc Dầu Ly Tâm Trong động cơ diesel, máy phát điện, tàu thủy ...